Ëmfangräich Analyse vun UV-Klebstoffapplikatioune fir Touchscreens: Prozesser, Schlësselpunkten a Problemléisung
An modernen elektroneschen Apparater sinn Touchscreens zu enger entscheedender Schnëttstell fir d'Interaktioun tëscht Mënsch a Computer ginn a gi wäit verbreet a Smartphones, Tablets, industrielle Kontrollpanneauen a méi benotzt. UV-Klebstoffer fir Touchscreens déngen als Schlësselmaterial fir eng fest Verbindung an e stabile Betrib vun Touchscreen-Komponenten ze garantéieren a spillen eng zentral Roll am gesamte Fabrikatiounsprozess. Dësen Artikel stellt de Prozess vun der Uwendung vun UV-Klebstoffer fir Touchscreens grëndlech vir, an hëlleft relevante Fachleit an Enthusiasten, grëndlech Abléck an dës entscheedend technologesch Verbindung ze kréien.
I. Iwwersiicht vun UV Klebstoff Beméien
UV-Klebstoffer, oder ultraviolett-härtend Klebstoffer, sinn eng Zort Klebstoffer, déi nëmmen duerch ultraviolett Liicht härten. Bei der Fabrikatioun vun Touchscreens sinn déi üblech UV-Klebstoffer dacks op Acryl- oder Epoxybasis, wat vill Virdeeler bitt:
- Schnell AushärtungKann a kuerzer Zäit aushärten, fir d'Produktiounseffizienz däitlech ze verbesseren.
- Staark HaftungGud Haftung op verschidde Materialien wéi Glas, Metall a Plastik, wat eng zouverlässeg Bindung tëscht Touchscreen-Komponenten garantéiert.
- Iwwerleeën optesch LeeschtungHéich Liichttransmissioun garantéiert eng kloer Bildschirmausstellung; niddreg Reflexioun reduzéiert visuell Stéierungen; Anti-Niwwel, Schlagfestigkeit a Kratzerfestigkeit verlängeren d'Liewensdauer vum Bildschierm.
- ËmweltfrëndlechkeetDéi meescht UV-Klebstoffer si 100% fest ouni Léisungsmëttelemissiounen, wat den Ufuerderunge vun der moderner Industrie fir nohalteg Entwécklung entsprécht.
II. Virbereedunge virun der Uwendung
(A) Material- a Geschirvirbereedung
- UV-KlebstoffauswielWielt déi passend UV-Klebstoffmodeller op Basis vun de spezifesche Materialien, Leeschtungsufuerderungen a Produktiounsprozesser vum Touchscreen. Verschidde Marken a Modeller vun UV-Klebstoffer variéieren a punkto Härtungsgeschwindegkeet, Bindungsstäerkt, opteschen Eegeschaften a Flexibilitéit. Zum Beispill brauche flexibel Touchscreens UV-Klebstoffer mat gudder Flexibilitéit a gerénger Belaaschtung, fir Delaminatioun oder Schied um Bildschierm duerch Biegen ze vermeiden.
- Aushärtung AusrüstungProfessionell UV-Härtungsausrüstung, wéi UV-LED-Härtungslampen, ausrüsten. UV-LEDs hunn eng stabil Leeschtung, eng laang Liewensdauer (typesch >20,000 Stonnen), e niddrege Energieverbrauch, direkt un/aus ouni Virhëtzen an eng Leeschtung nëmmen am UV-A-Band (normalerweis 365 nm), wat den Härtungseigenschaften vun Touchscreen-UV-Klebstoffer entsprécht, fir eng stabil an effizient Härtung ze garantéieren.
- Hëllef ToolsPreparéiert Plastikschaber, Doséierungsnadelen, fusselfräi Tucher, Isopropylalkohol, etc. Plastikschaber gi fir eng gläichméisseg Uwendung vun UV-Klebstoff benotzt; Doséierungsnadelen erméiglechen eng präzis Mikrodoséierung fir fein Haftungsberäicher; fusselfräi Tucher an Isopropylalkohol botzen Uewerflächen fir Ueleg, Stëbs an Ongereimtheeten ze entfernen fir eng optimal Haftung.
(B) Uewerflächenreinigung a Behandlung
- BotzmethodWëscht d'Verbindungsfläch vum Touchscreen virsiichteg an gläichméisseg mat engem fusselfräien Tuch, deen an Isopropylalkohol getippt ass, of. Fir fetteg Beräicher, erhéicht d'Wëschintensitéit entspriechend, während Dir Kratzer op der Uewerfläch vermeit. Wëscht an enger gläichméisseger Richtung fir sekundär Kontaminatioun ze vermeiden.
- Zweck vun der ReinigungEntfernt grëndlech Ueleg, Stëbs an Ongereimtheeten op der Uewerfläch, fir eng zolidd Basis fir d'UV-Klebstoffverbindung ze bidden. Och kleng Partikelen oder Uelegreschter kënnen de komplette Kontakt tëscht dem Klebstoff an der Uewerfläch behënneren, wouduerch d'Bindungsstäerkt reduzéiert gëtt a Qualitéitsproblemer wéi Delaminatioun oder Blasen am Touchscreen verursaache kënnen.
III. UV-Klebstoffbeschichtungsoperatiounen
(A) Ausdeelungsprozess
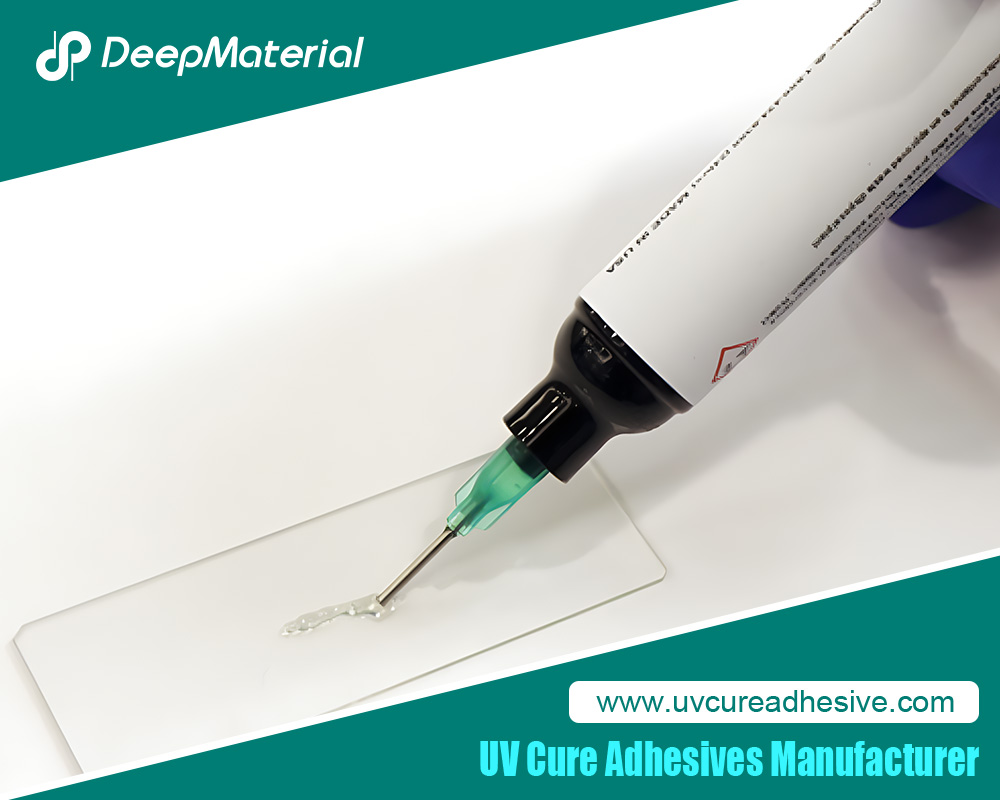
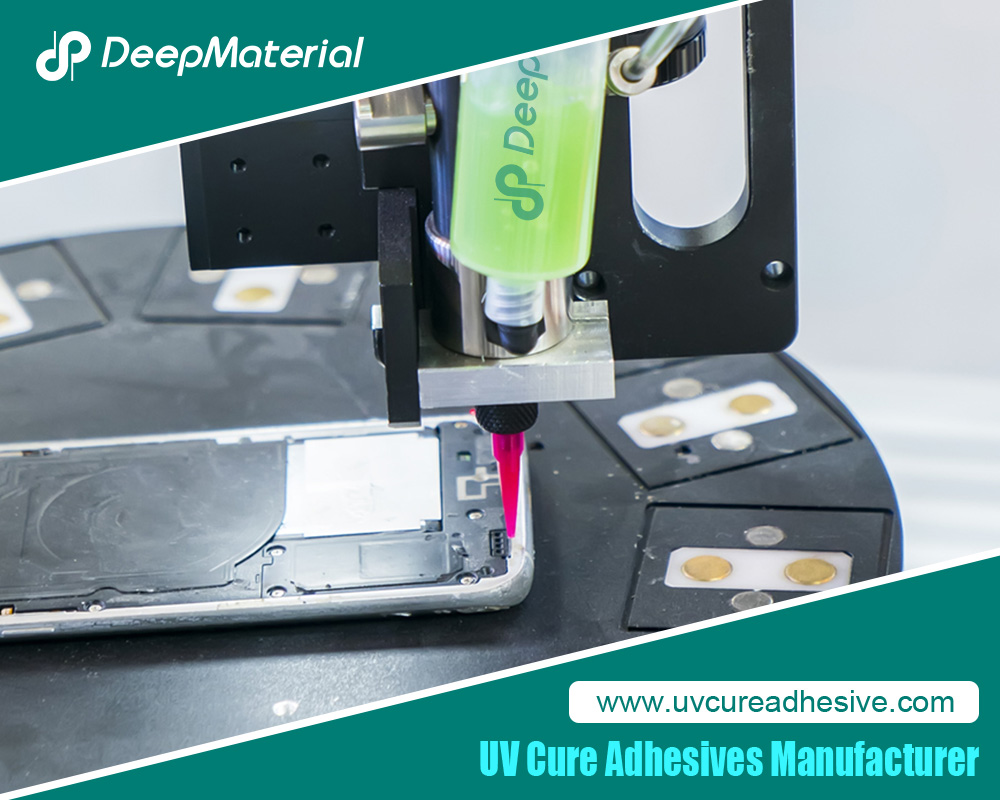
- Kontroll vum DispensvolumenKontrolléiert d'Ausgabevolumen präzis op Basis vun der Gréisst an der Bindungsfläch vum Touchscreen. Benotzt en Dispenser fir Parameteren (z. B. Ausgabezäit, Loftdrock) fir e konstante Volumen anzestellen. De Volumen soll d'Bindungslück ausreechend fëllen, ouni exzessive Iwwerlaf. Fir kleng Touchscreens brauch all Ausgabepunkt nëmmen e puer Mikroliter, während méi grouss Schiirme proportional méi brauchen.
- Verdeelung vun den AusdeelpositiounenUV-Klebstoff gläichméisseg op spezifizéiert Positiounen um Touchscreen opdroen, no den Designufuerderungen. Zum Beispill, wann Dir eng Glasofdeckung op engem Touchscreen-Panel befestegt, verdeelt de Klebstoff gläichméisseg laanscht de Rand vum Ofdeckung, mat engem Ofstand vun 5–10 mm tëscht de Punkten, fir eng gläichméisseg Verdeelung an eng komplett Klebschicht während der Laminéierung ze garantéieren.
(B) Beschichtungsprozess
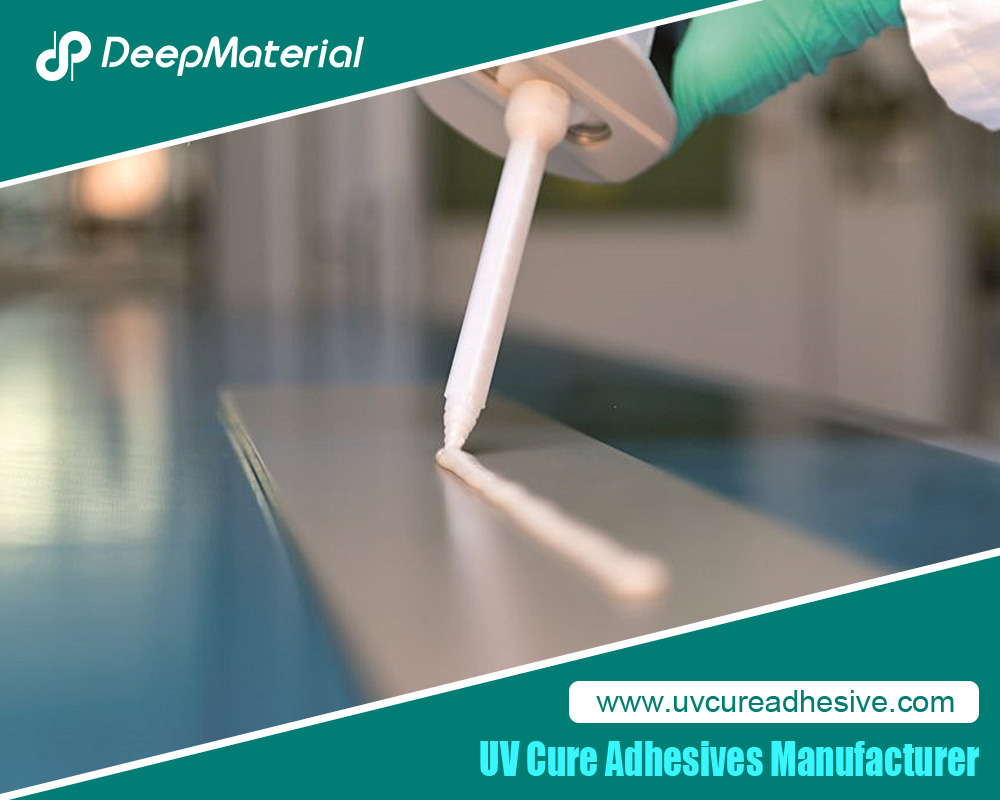
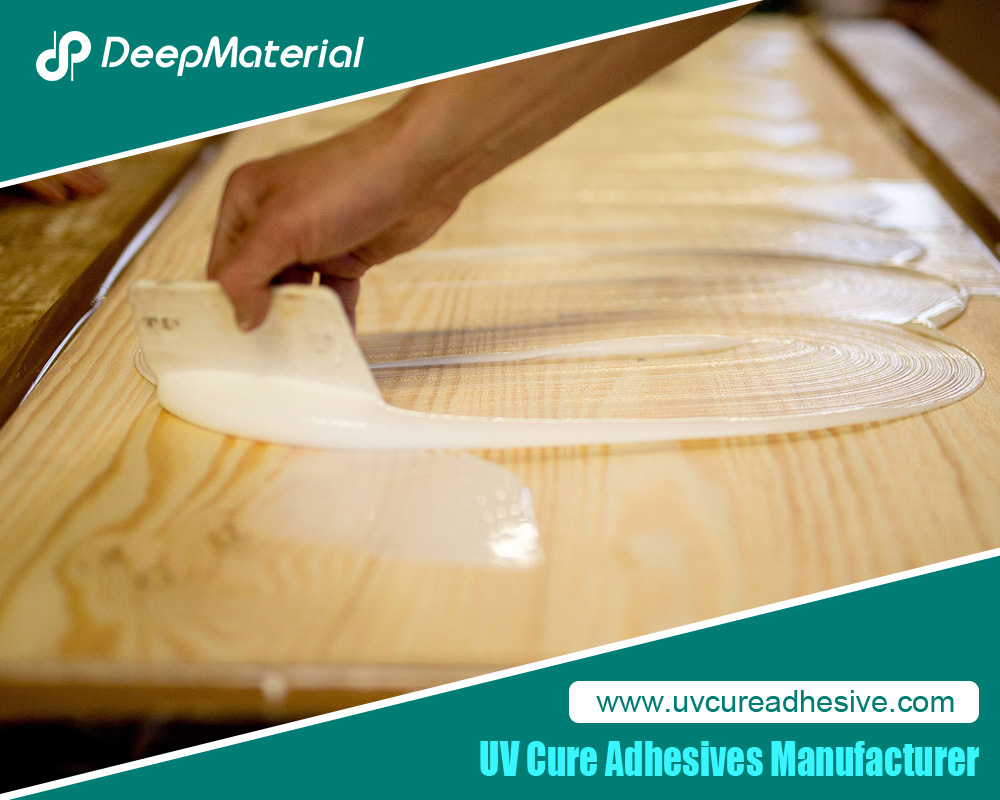
- RakelbeschichtungFir eng grouss Flächbeschichtung, gitt eng entspriechend Quantitéit UV-Klebstoff op een Enn vum Touchscreen a verdeelt en mat engem Plastikschaber gläichméisseg op dat anert Enn, fir eng gläichméisseg Filmbildung ze bilden. De Wénkel vum Schaber (30–45 Grad mam Bildschierm) an d'Geschwindegkeet (1–3 cm/s, ugepasst un d'Viskositéit an d'Fläch vum Klebstoff) beaflossen d'Déckt an d'Uniformitéit vum Film.
- Écran Dréckerei BeschichtungFir Touchscreens mat spezifesche Musteren oder Ufuerderunge fir eng fein Beschichtung ass den Siebdruck gëeegent. Gidd UV-Klebstoff op eng Siebdruckschabloun a benotzt e Rakel fir de Klebstoff duerch Musterlächer op den Touchscreen ze transferéieren. Dës Method garantéiert eng präzis Kontroll vun der Beschichtungspositioun an der Déckt, ideal fir komplex Schaltungen oder funktionell Beräicher, obwuel se méi héich Ausrüstungskäschten a professionelle Betrib erfuerdert.
IV. Laminéierung a Blasenbehandlung
(A) Laminéierungsoperatiounen
- LaminéierungsmethodLaminéiert den Touchscreen-Komponent, deen mat UV-Klebstoff beschichtet ass, mat engem anere Komponent (z.B. Glasabdeckung, Bildschierm), a garantéiert eng korrekt Ausriichtung mat Positionéierungsausrüstungen oder opteschen Ausriichtungssystemer. Bei flexible Touchscreens sollt Dir beim Laminéieren net decken oder verdréien, fir d'Leeschtung ze erhalen.
- Laminéierungsdrock a GeschwindegkeetD'Drock entspriechend (0.1–0.5 MPa) ausüben, fir datt d'Komponenten enk a Kontakt kommen, fir eng gläichméisseg Verdeelung vum UV-Klebstoff an d'Loftausschloss ze garantéieren. D'Laminéierungsgeschwindegkeet soll op 0.1–0.5 cm/s kontrolléiert ginn, fir exzessiv Blasen ze vermeiden, sou datt genuch Zäit fir de Klebstofffloss an d'Fëllung vun de Spalten erlaabt ass.
(B) Blasenbehandlung
- Natierlech EntschäumungNom Laminéieren, loosst d'Komponent 1-5 Minutten stoen, fir datt grouss Blasen opkommen a selbstverständlech platze kënnen. Schëddelt d'Komponent wärend dëser Zäit virsiichteg, fir datt d'Blasen erauskommen, ouni datt d'Plaz falsch ausgeriicht gëtt.
- Vakuum EntschäumungFir eng héichpräzis Produktioun, leet laminéiert Komponenten fir 0.08–0.1 Minutten an eng Vakuumkammer (-3 bis -10 MPa). Reduzéierten Drock an der Vakuumëmfeld verursaacht datt d'Blasen ausdehnen a briechen, wouduerch Entschäumung erreecht gëtt.
- DuerchdréngungsentschäumungFir kleng Blosen, déi resistent géint natierlech oder Vakuumentschäumung sinn, benotzt eng fein Nol oder e Zännstaang fir se virsiichteg ze duerchbriechen (ouni de Sieb ze beschiedegen), an dréckt dann nach eng Kéier op d'Komponent fir de Blosenberäich mat Klebstoff nei ze fëllen.
V. UV-Härtungsprozess
(A) Astellungen vun den Härtungsparameteren
- HeizungszäitBestëmmt d'Härtungszäit op Basis vun der Aart vun UV-Klebstoff, der Schichtdicke an der Leeschtung/Wellenlängt vum UV-Härtungsgerät. Typesch härten üblech UV-Klebstoffer fir Touchscreens an 30 Sekonnen bis 2 Minutten ënner enger 365nm UV-LED-Lampe. Décker Schichten oder speziell Formuléierunge kënnen eng méi laang Härtungszäit erfuerderen.
- HärtungsintensitéitD'UV-Härtungsintensitéit gëtt duerch d'Energiedicht (mJ/cm²) gemooss, mat empfohlene Beräicher vun 100–1000 mJ/cm² fir verschidden UV-Klebstoffer. Passt d'Leeschtung, d'Bestrahlungsdistanz an d'Zäit vum Apparat un, fir d'Energiedicht ze kontrolléieren, sou datt eng komplett Härtung ouni Iwwerhärtung garantéiert gëtt, déi d'Klebstoffleistung verschlechtere kéint oder d'Komponenten beschiedege kéint.
(B) Operatioun vun der Härtungsanlag
- Virhëtzung vun der AusrüstungVirhëtzt traditionell Ausrüstung fir d'Härtung mat Quecksëlwerlampen (wann néideg) fir 5–15 Minutten, fir de Betrib ze stabiliséieren. UV-LED-Lampen brauchen normalerweis keng Virhëtzung.
- BestrahlungsmethodPlazéiert laminéiert Touchscreen-Komponenten an der Bestrahlungszon vum UV-Gerät fir eng voll UV-Bestrahlung ze garantéieren. Fir grouss oder onregelméisseg geformt Komponenten, benotzt Rotatioun oder Translatioun (z.B. eng rotéierend Plattform) fir eng gläichméisseg Bestrahlung aus allen Winkelen ze garantéieren.
VI. Inspektioun a Behandlung nom Aushärten
(A) Visuell Inspektioun
- Inspektioun InhaltNom Aushärten, kontrolléiert visuell op Blasen, Iwwerlaf vum Klebstoff, Delaminatioun an aner Defekter, mat Fokus op Kanten an Ecker, déi ufälleg fir Haftungsproblemer sinn. Iwwerpréift och d'Qualitéit vum Display op Anomalien wéi verzerrt Biller, hell Flecken oder donkel Flecken, déi duerch Haftungsproblemer verursaacht ginn.
- InspektiounsmethodBenotzt visuell Observatioun a Kombinatioun mat enger 5–10-fach Lupp, fir subtil Defekter z'entdecken an eng fristgerecht Léisung ze kréien.
(B) Leeschtungstester
- Bond Stäerkt TestenBenotzt Zuchtester oder Schieltester fir d'Bindungsstäerkt ze moossen. Zuchtester uwenden eng kontrolléiert Zuchkraaft fir Brochwäerter géint Standardufuerderungen opzehuelen. Schieltester evaluéieren d'Resistenz géint Schielkräften bei simuléierter Benotzung an der Praxis.
- Optesch LeeschtungstesterBenotzt Spektrophotometer a Hazemiesser fir optesch Parameter wéi Transmittanz, Haze a Reflexioun ze moossen, fir sécherzestellen, datt d'UV-Härtung d'Qualitéit vum Bildschierm net beeinträchtigt.
(C) Reparatur vu Mängel
- Reparatur vu klenge DelaminatiounsflächenBei klenger Delaminatioun, nei opdroen UV Klebstoff an de proppere Defektberäich a reparéieren.
- Reparatur vu BlasenFir verbleiwen Blasen, benotzt déi uewe beschriwwe Punktiounsmethod, da fëllen d'Blaseberäich nach eng Kéier mat Klebstoff.
VII. Gemeinsam Problemer a Léisungen
(A) Onvollstänneg Aushärtung
- UrsaachenNet genuch Leeschtung vun der UV-Ausrüstung, kuerz Härtungszäit, net iwwereneestëmmt Klebstoffwellelängten oder déck Klebstoffschichten.
- SolutionsUpgrade op méi leeschtungsfäeg Ausrüstung, verlänger d'Härtungszäit, wielt wellenlängtanpasst Klebstoffer a kontrolléiert d'Beschichtungsdicke.
(B) Onzureichend Bindungsstäerkt
- UrsaachenSchlecht Uewerflächenreinigung, net genuch Klebstoffvolumen, niddrege Laminéierungsdrock oder Klebstoffer vu schlechter Qualitéit.
- SolutionsVerbessert d'Uewerflächenreinigung, upasst den Doséierungsvolumen, erhéicht den Laminéierungsdrock a benotzt zouverlässeg Klebstoffmarken.
(C) Exzessiv Blasen
- UrsaachenLoftblassbildung beim Doséieren/Beschichtungen, héich Laminéierungsgeschwindegkeet oder ineffektiv Entschäumung.
- SolutionsOptimiséiert Beschichtungstechniken fir Loftblosen ze minimiséieren, d'Laminéierungsgeschwindegkeet ze reduzéieren an Vakuum-, Natur- a Punktiounsentschäumungsmethoden ze kombinéieren.
VIII. Conclusioun
De Prozess vun der Uwendung vun UV-Klebstoffer fir Touchscreens ëmfaasst verschidde Phasen - Virbereedung, Beschichtung, Laminéierung, Entschäumung, Aushärtung a Postinspektioun - all entscheedend fir déi endgülteg Qualitéit a Leeschtung vum Touchscreen. An der Produktioun mussen d'Betreiber d'Prozessufuerderunge strikt verfollegen, Parameteren a Qualitéitskontroll genau iwwerwaachen a Problemer direkt adresséieren, fir eng héich performant Touchscreen-Produktioun ze garantéieren. Mat der Entwécklung vun der Touchscreen-Technologie wäerten d'UV-Klebstoffer-Applikatiounsprozesser sech weider verbesseren, wat d'Entwécklung vun dënnen, méi liichten an héich performanten elektroneschen Apparater ënnerstëtzt.